
在全球食品供應鏈日益複雜的背景下,傳統食品加工業正面臨前所未有的生存挑戰。根據工業與市場調研報告指出,超過70%的食品業者認為「勞動力短缺」與「供應鏈斷鏈」已成為限制產能的首要因素。然而,更懸在食品廠老闆頭上的利劍,是日益嚴格的食安法規。
打破「數位孤島」,重塑食品供應鏈的信任經濟
依據台灣現行《食品安全衛生管理法》與GHP(食品良好衛生規範準則)規定,食品業者的核心製程與關鍵監測紀錄,依法必須強制保存5年;若稽查發現紀錄不實、缺失或毀損,企業將面臨最高新台幣300萬元罰鍰,甚至面臨停業危機。在這種「法規剛需」與「高昂違規成本」的重壓下,傳統食品廠的數位轉型已不再是追求效率的選擇題,而是關乎企業合規與避險的生存題。
然而,多數食品廠在推動轉型時,往往陷入了「數位孤島(Data Silos)」的泥淖。廠內的真實寫照通常是:現場生產線的PLC(可程式邏輯控制器)自成一格、冷鏈倉儲的溫控系統獨立運作、品管的HACCP(食品安全管制系統)記錄流於紙本形式,而後台的ERP(企業資源規劃)與WMS(倉儲管理)系統則完全接觸不到第一線的設備即時數據。這種系統間互不相通的「數位孤島」,導致管理層無法即時掌握全廠動態,更難以在食安事件發生前做出預警。
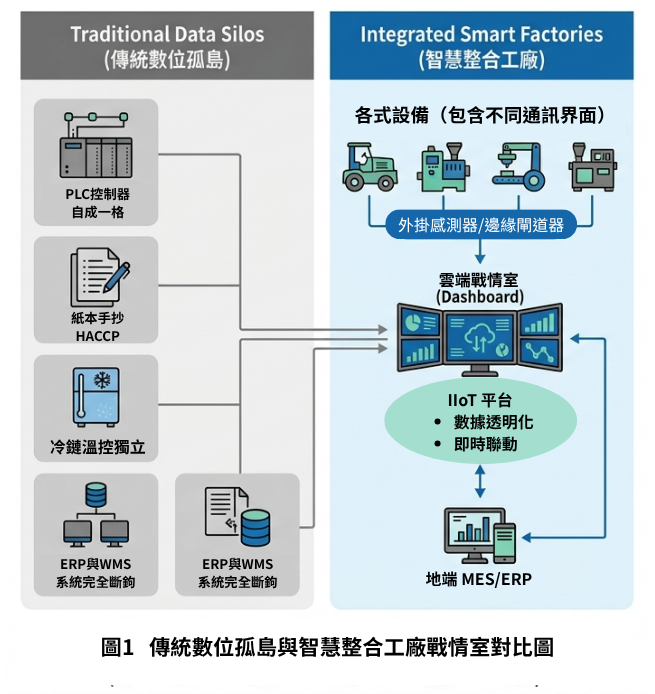
系統整合商(SI)在此轉型浪潮中,正是扮演著打破孤島、串聯數據的關鍵「敲冰者」,透過將分散在各個角落的單機設備串聯,結合工業物聯網(Industrial Internet of Things,IIoT)與雲端技術,能將過去互不相通的生產黑盒子,轉變為一體化的透明戰情室。更重要的是,當數據被解放後,其價值將一路從生產線的「遠端監控」與「預警報修」,延伸到前端的「食品產銷履歷」,最終回饋至「客戶關係管理(CRM)」,為食品業與設備商創造出全新的商業藍海。
核心技術交響樂:從遠端監控到預警報修的智慧防線
在打破數位孤島後,智慧化食品生產的核心價值,在於建立「全時感測、遠端掌控、主動報修」的聯動機制。這不只是加裝感測器,而是一場必須在「不侵入、不更動既有設備核心控制程式(PLC)」的前提下,克服嚴苛物理環境與老舊機台限制的軟硬體高度整合革命。
全時遠端監控與「骨董級機台」的點位採集解方
傳統的巡檢模式依賴人工定時抄表,不僅耗時,更存在數據滯後與人為造假的風險。現代系統整合商常見的解決方案是利用邊緣閘道器(Edge Gateway),在邊緣端即時採集食品生產線上的溫度、壓力、流量、轉速等關鍵參數。
然而,食品廠內充斥著二、三十年前的封閉式設備(如老舊灌裝機、封口機),多數機台缺乏標準通訊介面,且為了保障機台保固,系統整合商不能、也不應改動既有PLC的內部控制程式。為了打破此技術壁壘,苰慧系統整合科技有限公司採取「純點位數據擷取(Non-invasive Data Acquisition)」策略,完全不修改原始控制邏輯:
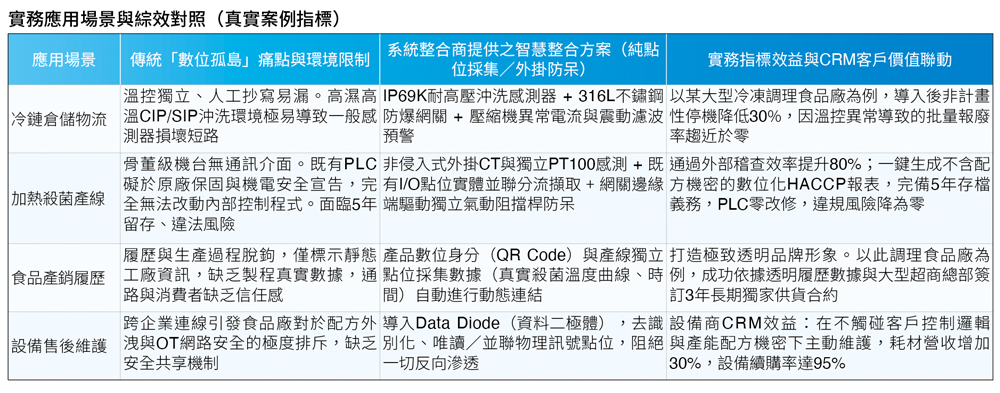
一、I/O訊號並聯分流(Signal Splitting):針對既有控制箱內的實體點位(如24V DC的啟停按鈕、警報指示燈訊號),透過端子台以並聯方式將電壓訊號分流引入Edge Gateway的數位輸入(DI)點,既能獲知機台狀態,又完全不影響原廠控制迴路的運作。
二、外掛式物理感測:在無通訊介面的馬達外部,加裝夾式電流互感器(CT)與三軸震動貼片。
三、唯讀協議讀取(Read-Only Polling):若既有PLC具備通訊埠,Edge Gateway僅配置為「Master主動輪詢唯讀暫存器」模式,從架構上杜絕因干擾控制而導致的任何非計畫性停機風險。
惡劣環境下的預警報修與主動防禦
食品加工環境極度惡劣,廠區常年處於高溫、高濕環境,且每天必須使用化學清洗劑進行高壓水柱沖洗(CIP/SIP清洗製程)。傳統工業感測器在此環境下極易因受潮、腐蝕而導致訊號雜訊(Noise)過大甚至損壞。
為確保預警報修系統的穩定性,系統整合商可在硬體端導入IP69K最高防護等級的感測器,並採用316L不鏽鋼防爆網關外殼,從物理層隔絕化學腐蝕。在軟體演算法上,邊緣運算模型內建了高頻動態濾波演算法,自動剔除沖洗製程產生的無效震動雜訊。當並聯擷取到的馬達電流出現異常漣波,或軸承震動特徵偏離基準線時,系統便能在設備真正損壞前48至72小時精準發出預警,自動聯動工單系統,將非計畫性停機的風險消弭於無形。
科技賦能的食安解方:HACCP數位化與產銷履歷的無縫整合
對食品業而言,製程數據的價值除了確保設備不壞,更攸關「食安信譽」。如何將打破數位孤島後獲得的數據,轉化為消費者與通路信賴的資產?答案在於「數位化HACCP」與「智慧產銷履歷」的深度融合。
HACCP數位化管理:從物理層到數據誠信
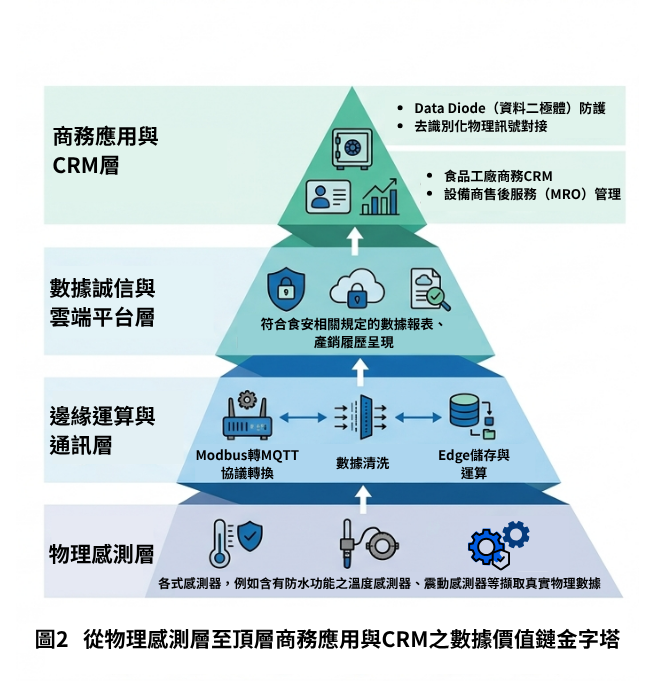
HACCP數位化管理四層技術實作架構(以本篇前述之純點位數據擷取策略作為實作架構):
- 物理層(感測採集):例如部署獨立的工業級PT100熱電偶,每10秒自動抓取CCP點連續溫度曲線。
- 通訊層(點位擷取):利用Edge Gateway以唯讀∕並聯方式採集機台狀態,將原本封閉的數據規格化輸出。
- 邏輯層(外掛防呆阻斷):中心溫度未達法規臨界值(例如低於75°C)且點位顯示製程結束時,Edge Gateway直接輸出訊號驅動外掛的「氣動阻擋桿(Pneumatic Stopper)」或獨立蜂鳴器,物理性攔截傳送帶,確保未達標產品絕不流入下一道包裝工序。
- 數據誠信層:遵循相關法規標準,生成合規數位化HACCP報表,完備5年留存義務,規避違規風險。
食品產銷履歷的自動化生成:一鍵上雲的信任鏈
智慧化系統能將「原料採購、生產加工、物流運輸」三大環節的數據鏈條徹底打通。當一批原料進入工廠並配置QR Code後,隨著原料進入工序,系統會自動將該時段由獨立感測器與並聯線路採集到的點位數據(例如精確的連續殺菌溫度曲線)與產品批號進行動態數據綁定。當產品出廠進入冷鏈物流,車載IoT設備會接力記錄運輸途中的溫濕度與GPS軌跡。通路商、稽查員或終端消費者只須掃描包裝上的QR Code,就能看到完整的動態數位足跡。
數據價值的終極外擴:跨企業資安架構下的CRM商務效益
當數據從底層完成整合後,一旦與客戶關係管理(CRM)系統對接,將會為整個產業生態系帶來顛覆性的商業模式轉變。然而,跨企業的數據聯動必然會面臨食品大廠對於「資訊安全與數據主權」的嚴格檢視。因此,系統整合商在架構設計上必須導入嚴格的資安隔離防護。
設備商視角的CRM:在資安防護下的「服務化(Servitization)」轉型
為了解決食品大廠擔心配方外洩的排斥感,系統整合團隊在跨企業數據傳輸上導入了「數據去識別化」與「單向安全網閘(Data Diode)」架構。系統僅唯讀讀取∕並聯傳送物理健康點位訊號(例如馬達震動頻率Hz、軸承溫度、運轉時數等等),完全不採集或傳輸任何與產品配方、投料比例或每日總產量相關的敏感營運數據。利用物理層面的單向網閘技術,確保數據只能從食品廠內部單向輸出至設備商雲端,外部網路絕無可能逆向滲透至控制網(OT)。在確保資安前提下,設備商CRM系統能精準預測耗材壽命並主動派工備料,鎖定持續性服務營收(MRO)。
食品廠視角的CRM:將食安數據轉化為「品牌信任資產」
對於食品製造廠而言,打破數位孤島後獲得的產銷履歷數據,能直接在B端商務談判中為大客戶開通專屬CRM權限,隨時調閱各批次產品的數位化HACCP報表與歷史冷鏈曲線。
一旦市場上發生原料食安疑慮,食品廠能透過CRM系統與智慧產銷履歷的聯動,在短時間精確框限出受影響的批次與去向,主動發出精準通知,維繫長期的客戶關係。
結語:數據驅動的食品工業新未來
食品設備的智慧化與數位化,在當前的市場環境下,早已不是錦上添花的「選擇題」,而是關乎企業能否在激烈競爭中存活的「生存題」。系統整合商(SI)的核心價值,就在於充當這場變革的工程師,透過「打破數位孤島」,並在「不侵入設備控制程式、堅守資訊安全與數據主權」的前提下,將過去看來毫無關聯的單機機械訊號,淬煉為具有高度商業價值的營運情報。
我們在不影響既有設備保固的彈性前提下,於工廠現場構築了一道鋼鐵般的食安與產能防線;透過符合5年強制留存法規的點位數據自動化存儲,可為企業解除了高額法律裁罰危機。
不論是協助食品機械商翻轉售後服務模式、從賣硬體走向賣服務,還是協助食品製造廠贏得大型通路與終端消費者的長期信賴,這場由數據驅動、打破孤島的系統整合革命,都將是帶領台灣食品工業邁向下一世代最具威力的升級引擎。
<本文作者:楊苡榕現為苰慧系統整合科技營運長>